
برتر فایل
مجموعه فایل های آموزش مقدماتی تا پیشرفته نرم افزار کتیا (CATIA) و مجموعه کتب, جزوات, پروژه و مقالات تخصصی مهندسی مکانیک
برتر فایل
مجموعه فایل های آموزش مقدماتی تا پیشرفته نرم افزار کتیا (CATIA) و مجموعه کتب, جزوات, پروژه و مقالات تخصصی مهندسی مکانیکمجموعه آموزش جامع (جوش، بازرسی، عیوب، دستورالعمل) لوله های انتقال نفت و گاز
لوله ها به صورت بی درز و درزدار تهیه می شود. لوله درزدار هم دارای درز طولی مستقیم و هم دارای درز مارپیچ است. لوله های درزدار از ورق تهیه می شود. بازرسی و کنترل کیفیت کارخانه، بر روی مواد خام رسیده به کارخانه و در طول فرایند ساخت لوله تست ها و آزمایشات گوناگونی بر مبنای استاندارد انجام می دهد. قبل از آن که جوشکاری خط لوله شروع شود، بایستی دستورالعمل جوشکاری مناسبی تهیه شود و با انجام آزمایش های لازم به تایید برسد و نشان دهد که طبق دستورالعمل می توان جوش هایی با خواص مکانیکی (مقاومت، قابلیت نرمی و سختی) مناسب و سالم بدست آورد. نتایج حاصل از این آزمایشات در فرم مخصوصی ثبت و به عنوان مدرک نگهداری می شود. متریال مورد استفاده طبق استاندارد بایستی مشخص گردیده و ارائه گردد. محدوده قطر و ضخامت دیواره لوله بایستی مشخص و ارائه شود. مشخصات هندسی اتصال بایستی با رسم شکل نشان داده شود که شامل، زاویه پخ، اندازه و جبهه ریشه، فاصله بین دو لبه یا فاصله بین اعضا می باشد.

همچنین مجموعه استانداردهای API یکی از معتبرترین و پر کاربردترین استانداردها در زمینه آزمایشات غیر مخرب می باشد. API 1104 در مورد جوشکاری خطوط لوله و اتصالات مرتبط با آنها توضیح داده است. هدف از تدوین استاندارد API 1104 ارزیابی جوشکاری مربوط به خطوط لوله می باشد. در واقع استاندارد API 1104 به بررسی عیوب جوش، آزمایش های لازم و ارزیابی کلی جوش می پردازد. در واقع می توان گفت که API 1104 شبیه ASME IX می باشد با این تفاوت که معیارهای پذیرش آنها با یکدیگر فرق می کند. همچنین [sd]ASME IX[/sd] در این زمینه از API 1104 کامل تر می باشد...

مجموعه آموزش جامع شامل انواع روش های جوش، بازرسی جوش، عیوب جوش و دستورالعمل های عملی برای تست، نصب و جوش خطوط لوله انتقال نفت و گاز، مشتمل بر 11 کتاب مفید و کاربردی از مبحث لوله ها است که به ترتیب زیر گردآوری شده است:
بخش 1: جوشکاری خطوط لوله (Pipeline Welding)
کتاب جوشکاری خطوط لوله مشتمل بر 218 صفحه با فرمت pdf و به زبان فارسی است.
بخش 2: بازرسی جوش لوله (Pipe Weld Inspection)
کتاب بازرسی جوش لوله مشتمل بر 151 صفحه با فرمت pdf و به زبان فارسی است.
بخش 3: بازرسی خطوط لوله (Pipeline Inspection)
کتاب بازرسی خطوط لوله مشتمل بر 160 صفحه با فرمت pdf و به زبان فارسی است.
بخش 4: جوشکاری و نصب لوله های صنعتی بر اساس استاندارد (ASME/ANSI B31.3)
کتاب جوشکاری و نصب لوله های صنعتی بر اساس استاندارد (ASME/ANSI B31.3) مشتمل بر 85 صفحه با فرمت pdf و به زبان فارسی است.
بخش 5: استاندارد جوشکاری خطوط لوله و تاسیسات وابسته API 1104
کتاب استاندارد جوشکاری خطوط لوله و تاسیسات وابسته API 1104 مشتمل بر 118 صفحه با فرمت pdf و به زبان فارسی است.
بخش 6: جوشکاری خطوط لوله (Pipeline Welding Handbook)
کتاب مرجع جوشکاری خطوط لوله مشتمل بر 65 صفحه با فرمت pdf و به زبان انگلیسی است.
بخش 7: روش های جوشکاری لوله ها (Pipe Welding Procedure)
کتاب مرجع روش های جوشکاری لوله ها مشتمل بر 256 صفحه با فرمت pdf و به زبان انگلیسی است.
بخش 8: استاندارد جوشکاری خطوط لوله و تاسیسات وابسته API 1104
کتاب استاندارد جوشکاری خطوط لوله و تاسیسات وابسته API 1104 مشتمل بر 77 صفحه با فرمت pdf و به زبان انگلیسی است.
بخش 9: آشنایی با فناوری بازرسی خطوط لوله
جزوه آشنایی با فناوری بازرسی خطوط لوله مشتمل بر 34 صفحه با فرمت pdf و به زبان فارسی است.
بخش 10: مراحل نصب و بازرسی خطوط لوله دریایی
جزوه مراحل نصب و بازرسی خطوط لوله دریایی مشتمل بر 23 صفحه با فرمت pdf و به زبان فارسی است.
بخش 11: آشنایی با لوله های جریانی
جزوه آشنایی با لوله های جریانی مشتمل بر 28 صفحه با فرمت pdf و به زبان فارسی است.

مجموعه آموزش جامع (جوش، بازرسی، عیوب، دستورالعمل) لوله های انتقال نفت و گاز
کتاب مرجع قواعد سرانگشتی خطوط لوله (Pipeline Rules of Thumb)
کتاب مرجع قواعد سرانگشتی خطوط لوله (Pipeline Rules of Thumb)، مشتمل بر 21 فصل، 764 صفحه، با فرمت PDF، به زبان انگلیسی، همراه با تصاویر و روابط مهم و فرمول های کاربردی سیالات و لوله ها، به ترتیب زیر گردآوری شده است:
- Chapter 1: General Information
- Chapter 2: Construction
- Chapter 3: Pipe Design
- Chapter 4: Electrical Design
- Chapter 5: Hydrostatic Testing
- Chapter 6: Pipeline Drying
- Chapter 7: Control Valves
- Chapter 8: Corrosion/Coatings
- Chapter 9: Gas General
- Chapter 10: Gas Compression
- Chapter 11: Gas Hydraulics
- Chapter 12: Liquids General
- Chapter 13: Liquids Hydraulics
- Chapter 14: Pumps
- Chapter 15: Measurement
- Chapter 16: Instrumentation
- Chapter 17: Leak Detection
- Chapter 18: Tanks
- Chapter 19: Maintenance
- Chapter 20: Economics
- Chapter 21: Rehabilitation Risk, Evaluation

کتاب مرجع قواعد سرانگشتی خطوط لوله (Pipeline Rules of Thumb)
کتاب مهندسی خطوط لوله (Pipeline Engineering)
کتاب مهندسی خطوط لوله (Pipeline Engineering)، مشتمل بر 14 فصل، 423 صفحه، با فرمت PDF، به زبان انگلیسی، همراه با تصاویر و روابط مهم و فرمول های کاربردی سیالات و لوله ها، به ترتیب زیر گردآوری شده است:
Chapter 1: Introduction
- Definition and Scope
- Brief History of Pipelines
- Existing Major Pipelines
- Importance of Pipelines
- Freight (Solids) Transport by Pipelines
- Types of Pipelines
- Components of Pipelines
- Advantages of Pipelines
Chapter 2: Single-Phase Incompressible Flow of Newtonian Fluid
- Introduction
- Flow Regimes
- Local Mean Velocity and Its Distribution (Velocity Profile)
- Flow Equations for One-Dimensional Analysis
- Hydraulic and Energy Grade Lines
- Cavitation in Pipeline Systems
- Pipes in Series and Parallel
- Interconnected Reservoirs
- Pipe Network
- Unsteady Flow in Pipe
- Quasi-Steady Solution
- Unsteady Solution: Water Hammer
- Surge Tanks
Chapter 3: Single-Phase Compressible Flow in Pipe
- Flow Analysis for Ideal Gas
- Flow Analysis for Real (Nonideal) Gas
- Work, Energy, and Power Required for Compression of Gas
Chapter 4: Non-Newtonian Fluids
- Introduction
- Classification of Non-Newtonian Fluids
- Rheological Properties and Laws of Non-Newtonian Fluids
- Non-Newtonian Pipe Flow: Laminar
- Non-Newtonian Pipe Flow: Turbulent
Chapter 5: Flow of Solid-Liquid Mixture in Pipe (Slurry Pipelines)
- Flow Regimes
- Pseudohomogeneous Flows
- Heterogeneous Flows
- Intermediate Flow Regime
- Practical Considerations
Chapter 6: Flow of Solid-Gas Mixture in Pipe (Pneumotransport)
- Introduction
- Types of Pneumatic Conveying
- Flow Characteristics
- System Layouts
- System Design
- Safety Considerations
- Analyses
Chapter 7: Capsule Pipelines
- Introduction and History
- Pneumatic Capsule Pipeline (PCP)
- Hydraulic Capsule Pipeline (HCP)
- Coal Log Pipeline (CLP)
- Conclusion
Chapter 8: Pipes, Fittings, Valves, and Pressure Regulators
- Types of Pipe
- Pipe Designation
- Connections (Joints)
- Fittings
- Valves
- Pressure Relief Valves and Pressure Regulating Valves
Chapter 9: Pumps and Turbines
- Energy Conversions by Pumps and Turbines
- Types of Pumps and Turbines
- Pump Drivers
- Coupling Pumps to Drivers
- Pump Control, Operation, and Maintenance
- Pump Selection
- Compressors, Blowers, and Fans
- Turbines
- Dimensionless Parameters
Chapter 10: Instrumentation and Pigging
- Flowmeters
- Sensors and Equipment
- Pigs (Scrapers)
Chapter 11: Protection of Pipelines against Abrasion, Freezing, and Corrosion
- Lining, Coating, and Wrapping
- Insulation, Tracing, Jacketing, and Electric Heating
- Protection against Corrosion
Chapter 12: Planning and Construction of Pipelines
- Procedures Involved in Planning and Construction of New Pipelines
- Measures to Allow Pipeline Expansion
- Bending of Pipes
- Connecting Pipes
- Boring and Tunneling to Install Pipe Trenchless Technologies
- Pipeline Construction in Marsh and Swamp
- Offshore Construction
- Cold-Region Construction
Chapter 13: Structural Design of Pipelines
- Introduction
- Load Considerations
- Performance Analysis and Design
Chapter 14: Pipeline Operations, Monitoring, Maintenance, and Rehabilitation
- General Operation of Pipelines
- Automatic Control Systems
- Integrity Monitoring and Leak Detection
- Integrity Management Program
- Risk-Based Management
- Pipeline Maintenance
- Trenchless Rehabilitation Methods

کتاب مهندسی خطوط لوله (Pipeline Engineering)
کتاب تست های غیر مخرب جوش (Non Destructive Test)
پیشرفت و ارتقای صنایع مختلف نیازمند تولید قطعات، ماشین آلات و تجهیزات مناسب می باشد و یکی از اهدافی که همواره صنایع مرتبط با ساخت و تولید به دنبال آن بوده اند، اطمینان از سلامت و کیفیت محصولات تولید شده می باشد. کارکرد هر قطعه می تواند بر اثر وجود عیوب مختلف تحت تاثیر قرار بگیرد و این عیوب ممکن است در هر زمانی در حین فرآیند ساخت و یا در طول عمر کاری به وجود آیند. منشا این عیوب می تواند ناشی از مواد اولیه نامرغوب، ناشی از فرآیند تولید، ناشی از عملیات ثانویه و یا ناشی از شرایط کاری و عوامل محیطی باشد. روش های متداول ارزیابی کیفی قطعات به دو روش تست های مخرب (Destructive Test) و تست های غیر مخرب (Non Destructive Test) تقسیم می شوند. تست های مخرب به منظور بررسی و تعیین خواص مکانیکی یا کنترل کیفیت مواد با استفاه از نمونه برداری از قطعه مورد نظر بکار می روند که در این صورت قطعه تخریب می شود و دیگر قابل استفاده نیست. اما در تست های غیر مخرب نیازی به تخریب قطعه و نمونه برداری برای انجام تست نمی باشد. این تست ها به منظور یافتن عیوب موجود در فلز جوش و منطقه متاثر از حرارت (Heat Affected Zone) و در برخی موارد نیز برای یافتن عیوب فلز پایه مورد استفاده قرار می گیرند.
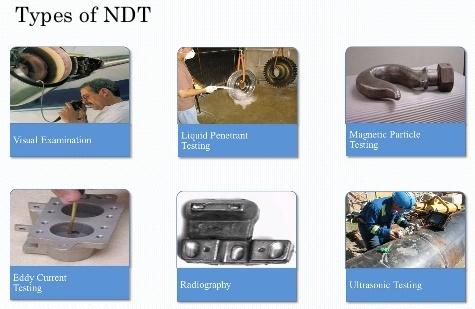
کتاب تست های غیر مخرب جوش (Non Destructive Test)، مشتمل بر 77 صفحه، با فرمت PDF، به زبان فارسی، همراه با تصاویر به ترتیب زیر گردآوری شده است:
- بازرسی چشمی (Visual Test (VT
- آزمون نشت (Leak Test (LT
- آزمون مایع نافذ (Liquid Penetrate Test (PT
- آزمون ذرات مغناطیسی (Magnetic Particles Test (MT
- آزمون جریان گردابی (Eddy Current Test (ET
- آزمون پرتونگاری یا رادیوگرافی (Radiography Test (RT
- آزمون فراصوت یا آلتراسونیک (Ultrasonic Test (UT
- آزمون نشر صوت (Acoustic Emission Test (AET
کتاب تست های غیر مخرب جوش (Non Destructive Test)
پروژه با عنوان: تولید چرخ دنده به روش هابینگ (Hobbing) و شیوینگ (Shaving)
بطوریکه می دانیم چرخ دنده نقش مهمی در صنعت پیشرفته امروز دارد. هیچ ماشینی بدون چرخ دنده نمی تواند به کار خود ادامه دهد. چرخ دنده ها معمولا در انواع گیربکس ها، دیفرانسیل ها، موتورها و ... مورد استفاده قرار می گیرند. چرخ دنده ها انواع گوناگونی دارد که با توجه به محل کاربردشان انتخاب و ساخته می شوند. پارامترهای مهمی که در طراحی و ساخت چرخ دنده ها بایستی مورد توجه قرار بگیرند عبارتند از:
- توانایی انتقال نیروی لازم
- تغییر سرعت دورانی محورها و نیروی آنها
- انتقال نیرو، تغییر جهت و راستای آن
- مواد مورد استفاده و نوع عملیات حرارتی لازم
- انتقال نیرو بدون افت و ایجاد حرارت (مقدار اصطکاک به صفر میل می کند)
- چرخش نرم و بدون سر و صدا
با در نظر گرفتن مراتب بالا در طراحی و تولید ایده آل آن می توان به چرخ دنده مطلوب دست یافت. حال شرح مختصری در مورد تولید چرخ دنده و مراحل آن می پردازیم.
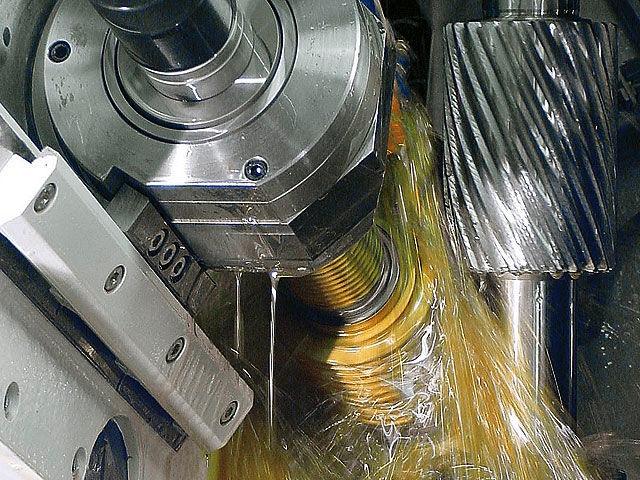
مواد چرخ دنده معمولا به شکل میله (Bar)، آهنگری (Forging) و ریخته گری (Casting) تولید می شوند که بعد از کنترل مواد و ابعاد، تراشکاری می گردد. سپس عمل دنده زنی (هاب) انجام می گیرد که در روی قطعه کار دندانه ها ایجاد می گردند که دارای سطح اینولوت و لید خوبی می باشد و برای تصحیح و افزایش دقت، ایجاد Taper و کراون (Crown) در سطح دنده و دست یافتن به صافی سطح مناسب به یک مرحله عملیات ماشینکاری به نام Gear Shaving نیاز داریم که دارای ابزار و ماشین مخصوص می باشد که مفصلا در مورد مسائل تکنولوژی شامل شرح، روش تولید، محاسبه و ابزارهای لازم و از نظر اپراتوری تنظیم ماشین، اعمال مقادیر محاسبه شده بر روی ماشین و بستن ابزارهای مورد نیاز ماشین و تولید قطعه کار و از نظر تعمیرات مکانیکی شامل سرویس، تعمیر و تنظیم قسمت های مختلف هیدرولیکی و تعویض قطعات یدکی می باشد که در دو فصل مجزا شرح داده شده است...
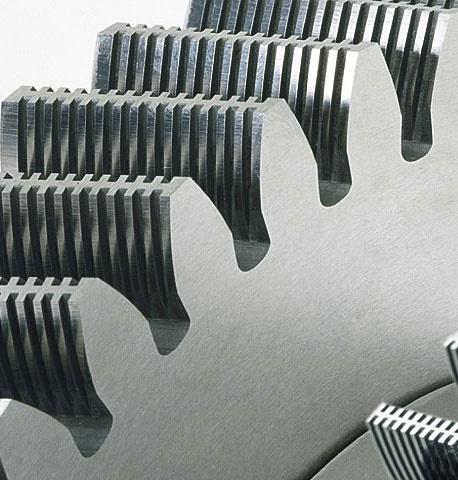
پروژه تولید چرخ دنده به روش هابینگ (Hobbing) و شیوینگ (Shaving)، مشتمل بر 2 فصل، 108 صفحه، به زبان فارسی، تایپ شده، به همراه تصاویر، با فرمت pdf به ترتیب زیر گردآوری شده است:
فصل 1: تولید چرخ دنده به روش هابینگ (Gear Hobbing)
فصل 2: تکنولوژی شیوینگ چرخ دنده (Gear Shaving)
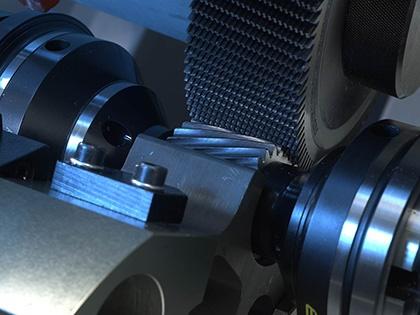
پروژه با عنوان: تولید چرخ دنده به روش هابینگ (Hobbing) و شیوینگ (Shaving)