
برتر فایل
مجموعه فایل های آموزش مقدماتی تا پیشرفته نرم افزار کتیا (CATIA) و مجموعه کتب, جزوات, پروژه و مقالات تخصصی مهندسی مکانیک
برتر فایل
مجموعه فایل های آموزش مقدماتی تا پیشرفته نرم افزار کتیا (CATIA) و مجموعه کتب, جزوات, پروژه و مقالات تخصصی مهندسی مکانیکتحقیق با عنوان: شبیه سازی فرآیند کشش عمیق ورق در نرم افزار آباکوس (Deep Drawing Simulation of Sheet With ABAQUS)
در این تحقیق فرآیند کشش عمیق ورق به صورت شبه استاتیک در یک مرحله توضیح داده شده است. مدل این مسئله شامل یک ورق که عمل تغییر شکل در آن صورت می گیرد، یک پانچ و یک قالب (که به عنوان سطح صلب در نظر گرفته می شود) می باشد. از آنجایی که مدل این فرآیند به صورت تقارن محوری می باشد، می توان از المان پوسته ای (Shell Element) به صورت متقارن استفاده کرد. در صورتی که از مدل متقارن صفحه ای استفاده شود، نمی توان اثر چین خوردگی ها در مواقعی که تنش فشاری در جهت جانبی اهمیت دارد را بررسی کنیم...
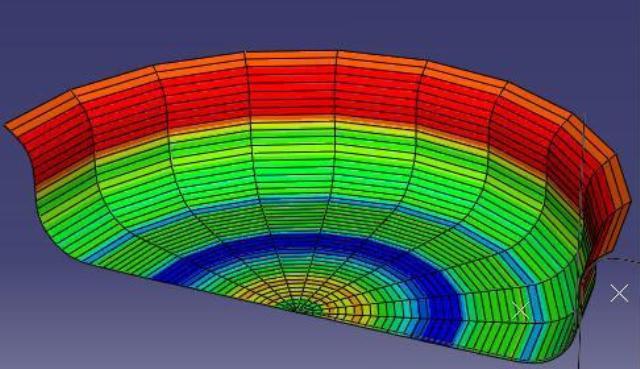
تحقیق شبیه سازی فرآیند کشش عمیق ورق در نرم افزار آباکوس (Deep Drawing Simulation of Sheet With ABAQUS) مشتمل بر 25 صفحه، به زبان فارسی، تایپ شده، به همراه تصاویر، دیاگرام و فرمول ها و روابط ریاضی با فرمت pdf جهت دانلود قرار داده شده است.
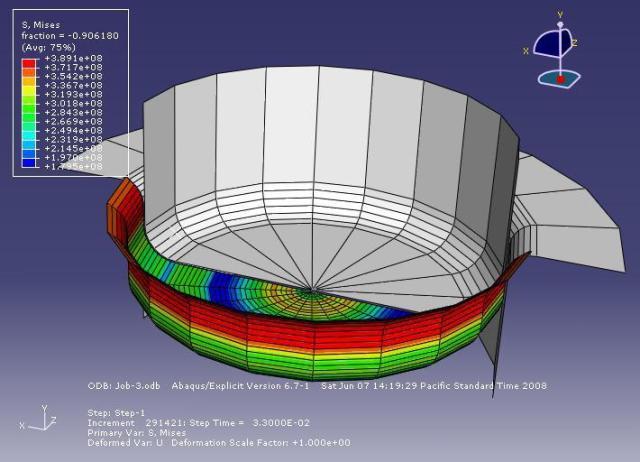
تحقیق با عنوان: شبیه سازی فرآیند کشش عمیق ورق در نرم افزار آباکوس (Deep Drawing Simulation of Sheet With ABAQUS)
تحقیق با عنوان: شبیه سازی عملیات ماشینکاری سرعت بالا با استفاده از نرم افزار آباکوس Abaqus
هدف از این تحقیق شبیه سازی عملیات ماشین کاری و بررسی میزان کارائی ابزار برشی PCBN (پلی کربنات کوبیک برن نیتراید) روی ماشینکاری آلیاژ های تیتانیوم و فولاد ابزار H-13 با استفاده از نرم افزار آباکوس می باشد. کاربرد آلیاژ های تیتانیوم در صنایع پزشکی، هوا فضا، خودرو سازی، شیمیایی، کشتی سازی، لوازم و تجهیزات ورزشی می باشد.
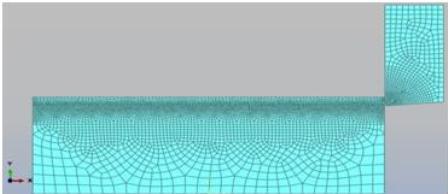
(شبیه سازی و نحوه قرار گیری ابزار برشی و قطعه کار)
فولاد گرم کار H-13 غالبا در صنایع قالب سازی نظیر قالب های فورج و قالب های دایکاست استفاده می شود. ماشین کاری این مواد عموما با مشکلاتی از قبیل افزایش دمای برشی, انتقال آن به ابزار و نتیجتا شکست ابزار همراه است. در این مقاله تلاش می شود که با استفاده از نرم افزار آباکوس دمای برشی و انتقال آن به ابزار و توزیع تنش در حین فرآیند ماشین کاری پیش بینی شود. در پایان شبیه سازی نتیجه حاصله نمایش داده شده که ابزار برشی PCBN قادر است در برابر شوک های شدید حرارتی به خوبی مقاومت کند. به هرحال نتایج حاصله می تواند به فهم بیشتر از انتخاب ابزار برشی مناسب برای ماشین کاری مواد سخت کمک نماید...
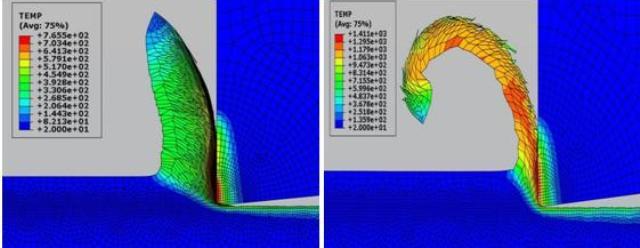
(تصویر راست: توزیع حرارت هنگام ماشین کاری تیتانیوم و تصویر چپ: توزیع حرارت هنگام ماشین کاری فولاد ابزار)
تحقیق شبیه سازی عملیات ماشین کاری سرعت بالا با استفاده از نرم افزار آباکوس Abaqus مشتمل بر 6 صفحه، به زبان فارسی، تایپ شده، به همراه تصاویر، دیاگرام و فرمول ها و روابط ریاضی با فرمت word جهت دانلود قرار داده شده تا کاربر به راحتی بتواند از مطالب آن در صورت نیاز استفاده نماید و توسط مهندس امیر روشن ضمیر و فرزاد چارانی گردآوری شده است.
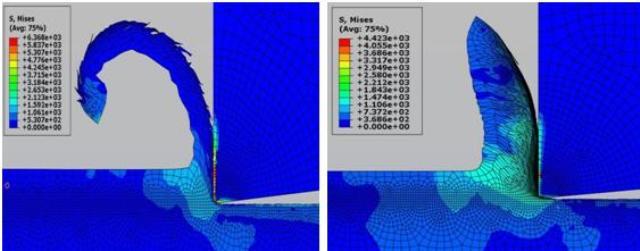
(تصویر راست: توزیع تنش هنگام ماشین کاری فولاد ابزار و تصویر چپ: توزیع تنش هنگام ماشین کاری تیتانیوم)
جهت دانلود تحقیق شبیه سازی عملیات ماشین کاری سرعت بالا با استفاده از نرم افزار آباکوس Abaqus بر لینک زیر کلیک نمایید:تحقیق با عنوان: شبیه سازی عملیات ماشینکاری سرعت بالا با استفاده از نرم افزار آباکوس Abaqus
آموزش آباکوس، جزوه آموزش تحلیل قلاب در نرم افزار آباکوس (Bracket Analysis in ABAQUS)
المانهای محدود و اجسام صلب مؤلفه های اساسی یک مدل آباکوس (ABAQUS) هستند. المانهای محدود شکل پذیر هستند در حالی که اجسام صلب بدون تغییر شکل در فضا حرکت میکنند. اگر چه کاربران برنامه های تحلیل اجزای محدود ممکن است شناختی از ماهیت المانهای محدود داشته باشند، مفهوم عمومی اجسام صلب در یک برنامه اجزای محدود ممکن است تا حدودی جدید باشد.
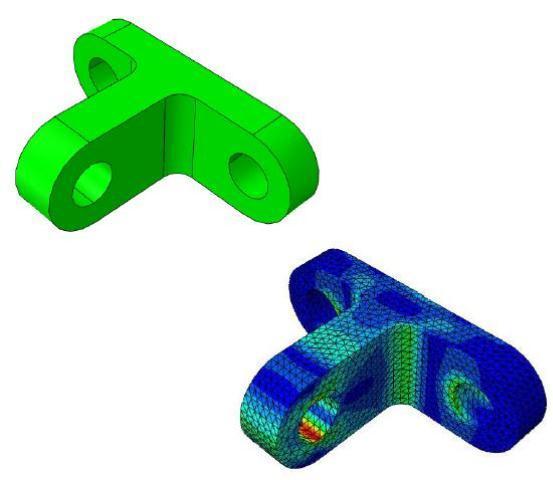
برای افزایش بازده محاسباتی، برنامه آباکوس (ABAQUS) تواناییهای عمومی در مورد مدلسازی اجسام صلب دارد. هر جسم یا بخشی از آن را میتوان به صورت جسم صلب تعریف نمود. بیشتر انواع المان میتواند برای تعریف اجسام صلب مورد استفاده قرار گیرد. مزیت اجسام صلب نسبت به اجسام شکل پذیر این است که اجسام صلب تنها دارای شش درجه آزادی در یک گره مرجع که برای آن جسم صلب تعریف شده، هستند. برعکس، المانهای شکل پذیر درجات آزادی متعددی دارند که برای محاسبه تغییر شکل آنها محاسبات زیادی باید انجام شود. وقتی که این تغییر مکانها قابل صرف نظر کردن باشند و یا برای کاربر مهم نباشند، مدل سازی جسم به صورت صلب به طور قابل ملاحظه ای از حجم محاسبات میکاهد بدون آنکه بر دقت نتایج خروجی تأثیری داشته باشد.
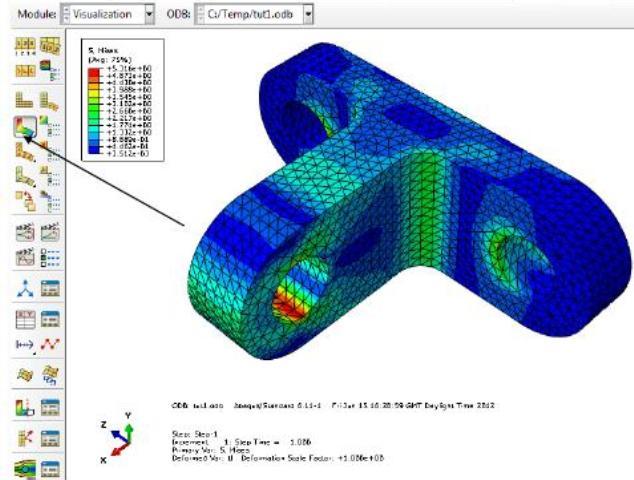
* جزوه آموزش تحلیل قلاب در نرم افزار آباکوس (Bracket Analysis in Abaqus) مشتمل بر 18 صفحه، به زبان انگلیسی روان، آموزش در هر مرحله به همراه تصویر، با فرمت PDF گردآوری شده است. در فایل آموزشی بصورت گام به گام به تحلیل قلاب پرداخته شده است. در این آموزش از نحوه وارد کردن (Import) قطعه و انتخاب جنس و مش بندی شروع و به خرجی گرفتن در Abaqus می انجامد.
جهت دانلود جزوه آموزش تحلیل قلاب در نرم افزار آباکوس (Bracket Analysis in Abaqus) برلینک زیر کلیک نمایید:آموزش آباکوس، جزوه آموزش تحلیل قلاب در نرم افزار آباکوس (Bracket Analysis in ABAQUS)
پروژه طراحی و شبیه سازی مبدل های حرارتی (Heat Exchanger)
مبدل های حرارتی تقریباً پرکاربردترین عضو در فرآیندهای شیمیایی به حساب می آیند و می توان آن ها را در بیشتر واحدهای صنعتی ملاحظه کرد. آن ها وسایلی هستند که امکان انتقال انرژی گرمایی بین دو یا چند سیال در دماهای مختلف را فراهم می کنند. این عملیات می تواند بین مایع مایع، گاز گاز و یا گاز مایع انجام شود. مبدل های حرارتی به منظور خنک کردن سیال گرم و یا گرم کردن سیال با دمای پایین تر و یا هر دو مورد استفاده قرار می گیرند. مبدل های حرارتی در محدوده وسیعی از کاربردها استفاده می شوند. این کاربردهای شامل نیروگاه ها، پالایشگاه ها، صنایع پتروشیمی، صنایع ساخت و تولید، صنایع فرآیندی، صنایع غذایی و دارویی، صنایع ذوب فلز، گرمایش، تهویه مطبوع، سیستم های تبرید و کاربردهای فضایی می باشند. مبدل های حرارتی در دستگاه های مختلف نظیر دیگ بخار، مولد بخار، کندانسور، اواپراتور، تبخیر کننده ها، برج خنک کن، پیش گرم کن فن کویل، خنک کن و گرم کن روغن، رادیاتور ها، کوره ها و... کاربرد فراوان دارند.
 صنایع
بسیاری در طراحی انواع مبدل های حرارتی فعالیت دارند و همچنین، دروس
متعددی در کالج ها و دانشگاه ها با نام های گوناگون در طراحی مبدل های
حرارتی ارائه می گردد. محاسبات مربوط به مبدل ها کاری طولانی و گاهی خسته
کننده است. مثلاً طراحی یک مبدل برای یک عملیات به خصوص نیاز به حدس های
زیادی دارد که با استفاده از آن ها و طبق استانداردها می توان اندازه های
یک مبدل مناسب را پیدا کرد. اما با استفاده از برنامه های کامپیوتری تمام
این محاسبات توسط کامپیوتر انجام می شود و طراح برای طراحی تنها باید شرایط
عملیاتی و خواص سیالات حاضر در عملیات را وارد کند. نرم افزارهای Aspen
B-jac و HTFS از این موارد هستند. این نرم افزارها شامل برنامه هایی می
شوند که توانایی انجام چنین محاسباتی را دارند.

در این پروژه ابتدا توضیحاتی در مورد مبدل های حرارتی و اصول طراحی آن ها بیان گردیده و در ادامه به معرفی و آشنایی با چند نرم افزار طراحی مبدل ها پرداخته شده است...
پروژه طراحی و شبیه سازی مبدل های حرارتی (Heat Exchanger)،
یک پروژه جامع و کاربردی، مشتمل بر 155 صفحه، تایپ شده، به همراه
روابط ریاضی با فرمت word جهت دانلود قرار داده شده تا به راحتی کاربر
بتواند آن را به میل خود در صورت نیاز ویرایش نماید و به ترتیب زیر گردآوری
شده است:

فصل 1: دسته بندی مبدل های حرارتی
- بر اساس نوع و سطح تماس سیال سرد و گرم
- بر اساس جهت جریان سیال سرد و گرم
- بر اساس مکانیزم انتقال حرارت بین سیال سرد و گرم
- بر اساس ساختمان مکانیکی و ساختار مبدل ها
فصل 2: اصول طراحی مبدل های حرارتی
- تعیین مشخصات فرآیند و طراحی
- طراحی حرارتی و هیدرولیکی
- طراحی مکانیکی
- ملاحظات مربوط به تولید و تخمین هزینه ها
- فاکتورهای لازم برای سبک و سنگین کردن
- طراحی بهینه
- سایر ملاحظات
فصل 3: نرم افزار HTFS (شبیه سازی و طراحی مبدل های حرارتی)
- TASC، طراحی حرارتی، بررسی عملکرد و شبیه سازی مبدل های پوسته و لوله
- FIHR، شبیه سازی کوره ها با سوخت گاز و مایع
- MUSE، شبیه سازی مبدل های صفحه ای پره دار
- TICP، محاسبه عایق کاری حرارتی
- PIPE، طراحی، پیش بینی و بررسی عملکرد خطوط لوله
- ACOL، شبیه سازی و طراحی مبدل های حرارتی هواخنک
- FRAN، بررسی و شبیه سازی مبدل های نیروگاهی
- TASC، طراحی حرارتی، بررسی و شبیه سازی مبدل های حرارتی پوسته و لوله
فصل 4: TASC، طراحی حرارتی، بررسی و شبیه سازی مبدل های حرارتی پوسته و لوله
- توانایی ها
- کاربرد در فرآیند
- مشخصات فنی و توانایی ها
- خواص فیزیکی
- بررسی ارتعاش ناشی از جریان
- خروجی
فصل 5: ACOL، شبیه سازی و طراحی مبدل های حرارتی هواخنک
- طراحی
- کاربرد در فرآیند
- مشخصات فنی و توانایی
- نتایج خروجی
فصل 6: PIPESYS، شبیه سازی خطوط لوله
- امکانات و توانایی ها
- نمونه هایی از کاربرد PIPESYS در عمل
فصل 7: معرفی نرم افزارهای طراحی مبدل ها
- نرم افزار Aspen B-jac
- آشنایی با نرم افزار Aspen Hetran
- نحوه کار نرم افزار Hetran در حالت طراحی
- محیط نرم افزار Aspen Hetran
- تعریف مساله (Problem Definition)
- اطلاعات خواص فیزیکی (Physical property data)
- ساختار مبدل (Exchanger Geometry)
- داده های طراحی (Design Data)
- تنظیمات برنامه (Program Options)
- نتایج (Results)
- خلاصه وضعیت طراحی
- خلاصه وضعیت حرارتی
- خلاصه وضعیت مکانیکی
- جزئیات محاسبه (Calculation Details)
- آشنایی با نرم افزار Aerotran
- روش های طراحی نرم افزار Aerotran
- آشنایی با نرم افزار Teams
- برنامه Props
- برنامه Qchex
- برنامه Ensea
- برنامه Metals
- برنامه Primetal
- برنامه Newcost
منابع و مآخذ

جهت دانلود پروژه طراحی و شبیه سازی مبدل های حرارتی (Heat Exchanger) بر لینک زیر کلیک نمایید:
پروژه طراحی و شبیه سازی مبدل های حرارتی (Heat Exchanger)
مجموعه مقالات فرآیند اکستروژن (Extrusion Process Lectures)
مجموعه مقالات فرآیند اکستروژن (Extrusion Process Lectures)، یک مجموعه کاربردی و مفید از مقالات مرتبط با فرآیند اکستروژن است که مشتمل بر 8 مقاله به زبان فارسی و 5 مقاله به زبان انگلیسی، تایپ شده، به همراه تصاویر رنگی، نمودارها، روابط ریاضی و... با فرمت PDF، به ترتیب زیر گردآوری شده است و همچنین این مقالات می تواند به عنوان منبع کمکی جهت پایان نامه ها و پروژه های دانشجویی استفاده شود:
مقالات فارسی
مقاله 1: تحلیل سیلان مواد در فرآیند اکستروژن مقطع شش ضلعی منتظم به روش المان محدود
مقاله 2: طراحی قالب اکستروژن پلاستیک به کمک رایانه، توازن سرعت های خروجی
مقاله 3: تدوین روشی جهت تحلیل خستگی قالب های اکستروژن سرد به کمک روش اجزاء محدود
مقاله 4: بررسی ساختار و رفتار خزشی آلیاژ WE54 در شرایط مختلف اکسترود شده
مقاله 5: شبیه سازی فرآیند اکستروژن لوله های آلومنیومی و بررسی نقش هندسه پل های تقسیم جریان مواد و محفظه جوش قالب در این فرآیند
مقاله 6: مطالعه فرآیند اکستروژن مستقیم میله های مرکب مس آلومنیوم
مقاله 7: طراحی ماشین اکسترودر غلتکی جهت گرانولاسیون مواد پودری
مقاله 8: تحلیل فرآیند اکستروژن پیچشی در قالب با سطح مقطع بیضوی با استفاده از روش کران بالا
مقالات انگلیسی
Lecture 1: Experimental and Numerical Study of Optimum Die Profile in Backward Rod Extrusion of Lead
In
this paper, the stress and load relations in backward rod extrusion of
lead have been obtained by the slab method for curved die profile. By
the use of a developed computer program, the optimum die profile has
been obtained on the basis of minimization of stress and load in
die-workpiece contact surface. By using the FEM software, ABAQUS, the
optimum die angle for the conical die is also determined. Then, the
finite-element and experimental load-displacement curves have been
determined. It is illustrated that the extrusion load for optimum curved
die is reduced
by 11%, compared to that in the optimum conical di .
Lecture 2: Automatic Design and Experimental Evaluation of Bearings in Extrusion Dies
This paper deals with the assignment of the bearings in extrusion dies. They are designed automatically based on medial axis transform that is a mathematical transformation method. Besides, a low cost experimental method, named physical modeling, is used to evaluate the designed bearing lengths. Novel software that supports such approach is developed in VisualBasic using API (Application Programming Interface) libraries of SolidWorks. The final 3D model could be used to get machining tool paths for CNC Machines.
Lecture 3: Numerical Study of the Effects of Ultrasonic Vibrations on the Extrusion Process
In
ultrasonic vibration cold forward extrusion, the bars are extruded
while the ultrasonic vibrations are applied to the die. Few attempts
have been made to analyze the wire drawing, deep drawing, upsetting and
rolling processes while the ultrasonic vibrations were applied during
the processes. No attempts have been made to investigate on the effects
of ultrasonic vibrations on the forward extrusion process, yet. A
detailed analysis and understanding of the mechanism of improvement is
not possible on the basis of conventional experimental observations
because ultrasonic vibration processing phenomenon occur at high speeds.
Therefore, in order to advance the understanding of the mechanism of
ultrasonic vibration extrusion, the finite element analysis was used.
The ABAQUS explicit code was used for the FEM. The results were compared
with conventional cold forward extrusion. Simulations were performed
for various amplitudes, frequencies, friction factors and reductions.
Extrusion force versus punch
travel and stress-strain distributions
in the extruded parts were analyzed. From these studies, the improved
extrusion characteristics such as extrusion force and material flow
stress were described.
Lecture 4: Prediction of Temperature Distribution during Semi-Solid Forward Extrusion by Using Finite Volume Method
Today
the development of innovative production technologies has became a
major factor in global competition. One of these innovative production
technologies in metal forming field is semi-solid forming (SSF).
Especially for metals that are difficult to process with conventional
technologies, semi-solid metal forming offers the possibility of
significant gains in product quality and productivity of the forming
process. In current study, one of the most conventional procedures
between semi-solid forming processes, i.e. thixo forward extrusion, has
been analyzed. In fact this process has
been simulated by using the
SupperForge software that is based on the finite volume method. As one
of the purposed results of simulation, temperature distribution in whole
workpiece at different steps of forming process has been studied. Based
on simulated process results, temperature distribution can be
influenced by different process parameters including on extrusion ratio,
die angle and punch velocity
Lecture 5: Analysis of the effect parameters on the radial extrude (radial forging) process by a 2D finite element method (FEM
Radial
forging is a forging process in which one or two punches move axially
causing a radial flow into a die cavity by means of which a flange is
formed. This process is used in producing of pulley and gears on a
shaft. In this study radial forging process is simulated by a 2D finite
element method (FEM) on a produced laboratory specimen (AL 6061) and the
benefits of FEM simulation such as time and cost saving is scrutinized.
The effective parameters for this forging process are die corner radius
R),
ring gap height (H), friction factor (m), work-hardening coefficient
(n), die clearance and the speed of the punch. The effects of these
parameters on the flange thickness ratio (h/H), the outer protruding
shape ratio (D/D0), effective-strain, warping and reaction force are
also investigated and results were compared with experiments and
theoretical results to confirm the accuracy. It is shown that when the
corner radius is larger, the outer protruding shape ratio (D/D0) is
smaller, and vice versa and when the height of gap is larger the
effective strain distribution is homogeneous and
flowing of material
is easier. By increasing of friction factor the flowing of material
becomes nonhomogeneous and D/D0 becomes smaller. Punch speed has limited
effects on strains. Increasing die clearance has slight effects on
reaction forces
جهت دانلود مجموعه مقالات فرآیند اکستروژن (Extrusion Process Lectures) بر لینک زیر کلیک نمایید:
مجموعه مقالات فرآیند اکستروژن (Extrusion Process Lectures)